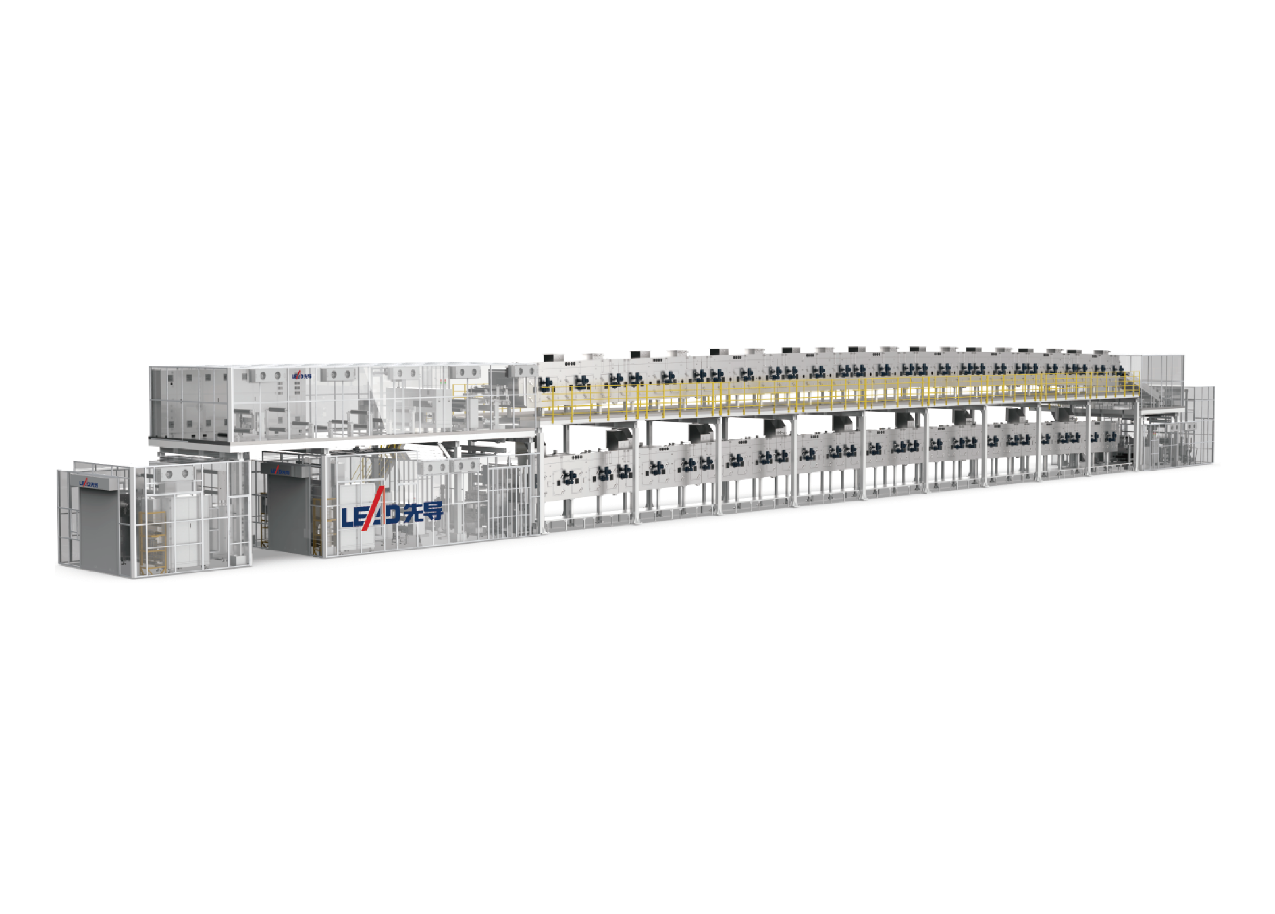
市場に存在する旧式生産ラインの乾燥炉設備には、主に次の問題があります:
1. 監視手段が原始的——監視センサが不足し乾燥炉の運転状態をリアルタイム監視できず、アクチュエータは完全手動で自動クローズドループ化できず、効率が低い。
2. 管理効率が低い——乾燥炉管理プラットフォームがなく人手作業に依存。プロセスが管理されておらず、効率を高めにくい。
3. 省エネ&品質がボトルネックに直面——簡易な工程改造による省エネ・コスト低減の余地は限られ、消費電力が大きく速度も遅く、極片品質が現在のプロセス要求を満たしにくい。
1.極片位置の自動クローズドループ制御——乾燥炉内の極片位置は乾燥効果に直接影響するため、精密な制御が必要です。変位センサーで炉内の極片位置をリアルタイム監視し、極片位置情報を制御システムへフィードバック。システムは設定された目標変位量に基づいて炉のパラメータを自動調整し、極片位置を理想範囲内に保ちます。
2.乾燥炉圧力の自動クローズドループ制御——極片の乾燥過程で炉内圧力は乾燥品質に影響します。炉内圧力情報を制御システムへフィードバックし、システムは各ゾーンの設定圧力に基づいて炉のパラメータを自動調整し、圧力を理想範囲内に保ちます。
1.クローズドループセンシングと知能調整の可視化——センサー-電動アクチュエータのクローズドループ設計により、稼働状態の自己センシングとパラメータの自己調整を実現し、プロセスデータを精密に可視化。
2.全工程トレーサビリティによるプロセス最適化——全工程のデジタルトレーサビリティ体系により、稼働データを連続保存して最適化振り返りレポートを生成し、プロセスの精密な反復を支援。
3.自主意思決定と動的パラメータ最適化——自社開発の学習意思決定モデルにより、人手に代わってパラメータの動的最適化を実現し、省エネ・品質向上効果は通常の工程改造をはるかに上回ります。
4. 乾燥炉溶媒揮発量のクローズドループ制御——極片の乾燥過程で溶媒の揮発量は極片品質に直接影響します。炉内の溶媒揮発情報を制御システムへフィードバックし、システムは各ゾーンの設定揮発量に基づいて炉のパラメータを自動調整し、理想範囲内に保ちます。
1. 極片位置クローズドループ制御精度:± 0.4mm
2. 乾燥炉圧力クローズドループ制御精度:(-30,-20)Pa
3.乾燥炉溶媒揮発量のクローズドループ制御精度:1%
4. 消費電力最適化:8%