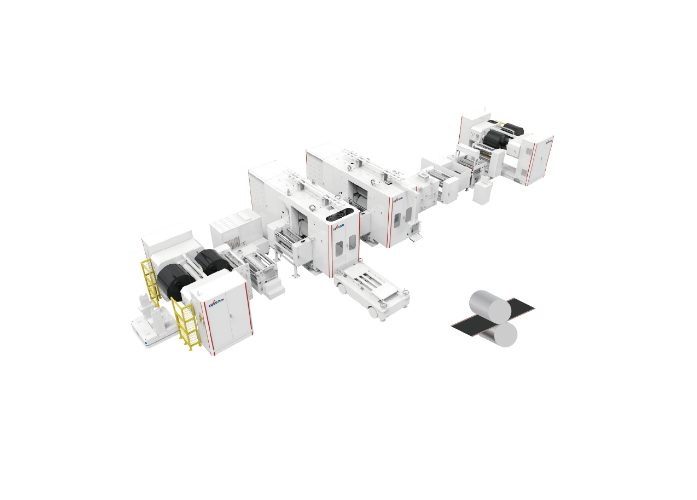
極片圧延機は大径圧延ロールにより塗工後の電池極片を連続的に圧密し、活物質と箔材を密着させ、設計された厚みと密度に仕上げる。
自動巻替・テープ接続、巻出には自動センタリング機能を装備
厚みクローズドループ制御により、圧延後の極片厚み精度は±1μmに到達
非金属ドクターブレードを採用し、ロール面の損傷を低減
ロール取外し設計を最適化し、ロール交換時間≤12H
不織布はシリコンオイルでクリーニングし、清掃速度120m/minを達成
巻出:2軸自動巻替・テープ接続、エア式Vブロック、A/B軸自動センタリング、残材検出;
前段展平:主引張ロール、張力遮断、張力検出
圧延ユニット:ロール系部品、ベンディングシリンダ補正部品、油圧動力部品、ロールギャップ制御部品
スリットモジュール:蛇行修正制御ユニット、スリットカッタホルダ
サーボシリンダ:繰返し位置決め精度±1um、位置制御と圧力制御の切替えが可能で、圧延力はリアルタイムに制御可能
電磁タブ加熱モジュール(IHA)
IR赤外線加熱
タレット式自動巻替/シングル巻出
圧延モジュール:熱間単ロール/冷間単ロール/冷間2ロールなど
タブ圧延モジュール
超音波によるロール面クリーニング
レーザーによるロール面クリーニング
|
項目 |
仕様 |
|
生産速度
|
Max 140m/min(連続塗工) |
|
受入仕様
|
幅 200-1400mm |
|
巻出・巻取ロール径
|
Max 1200mm |
|
線圧
|
Max 6.5t/cm |
|
ロールギャップ調整精度
|
1μm |
|
張力制御範囲
|
30-500N |
|
張力変動
|
±1N |
|
引張張力制御範囲
|
30-1200N |
|
張力変動
|
±3N |